 Casa > Sobre nosotros > Blog > Gabinetes para equipos personalizados: desde el corte por láser hasta el ensamblaje final
Los gabinetes para equipos industriales hacen mucho más que cubrir los componentes internos. Protegen los sistemas eléctricos, conjuntos mecánicos e instrumentos sensibles del polvo, el contacto accidental y la exposición ambiental. Sus dimensiones también afectan el montaje, la ventilación, el tendido de cables, el acceso para mantenimiento y la forma en que encaja toda la máquina. Para los fabricantes de equipos, lograr que estos detalles sean correctos requiere una cuidadosa coordinación entre el diseño y la fabricación.
Un gabinete personalizado puede incluir paneles planos, soportes de montaje, bridas dobladas, juntas soldadas, orificios para sujetadores y superficies exteriores terminadas. Cada característica debe funcionar con las demás, lo que hace que la secuencia de fabricación sea una parte importante del proyecto. El corte por láser proporciona una forma flexible de producir los perfiles de chapa metálica iniciales, mientras que las operaciones posteriores de conformado, unión y acabado convierten esos perfiles en ensamblajes funcionales.
Para proyectos OEM, trabajar con un socio de fabricación que pueda coordinar estas operaciones ayuda a reducir las transferencias innecesarias y facilita abordar los problemas de diseño antes de que afecten la producción.
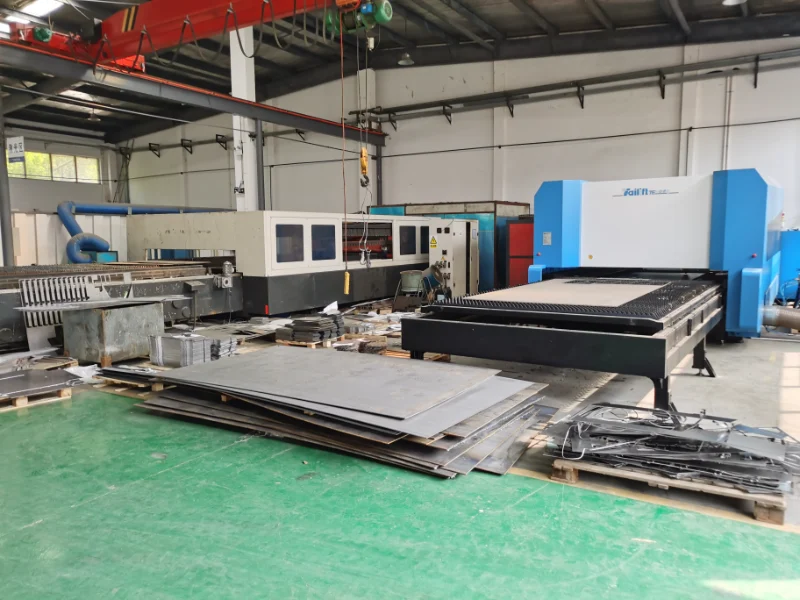
Los gabinetes de los equipos varían considerablemente según su aplicación prevista. Un gabinete de control industrial puede requerir orificios de montaje y aberturas ubicados con precisión para interruptores, pantallas y prensaestopas. El gabinete de un compresor puede necesitar paneles estructurales, aberturas de servicio y características que se adapten a la vibración y al mantenimiento de rutina. Las carcasas de equipos de nueva energía pueden tener requisitos específicos para el posicionamiento, protección y acceso al ensamblaje de los componentes.
Estas diferencias influyen en la selección de materiales, el espesor de la lámina, la geometría de corte, los márgenes de flexión y los métodos de unión. Un diseño que funciona bien para una cubierta protectora simple puede no ser adecuado para un recinto portante o un gabinete que contenga componentes eléctricos muy juntos.
Por lo tanto, los fabricantes deberían evaluar un gabinete como una estructura completa en lugar de tratar cada panel como una parte independiente. Las ubicaciones de los orificios deben alinearse con los componentes de montaje, los bordes deben coincidir correctamente y las secciones dobladas deben proporcionar los espacios libres previstos. Si estas relaciones no se consideran tempranamente, es posible que sea necesario realizar ajustes durante el montaje.
En Hehua Machinery Technology (Kunshan) Co., Ltd., la fabricación de chapa metálica personalizada respalda aplicaciones en maquinaria industrial, componentes automotrices, tránsito ferroviario, aeroespacial, energía eólica, energía nuclear, equipos semiconductores y equipos de nueva energía. Revisar la aplicación prevista y los requisitos de montaje ayuda a establecer una ruta de fabricación adecuada para cada proyecto.
El primer paso importante en muchos proyectos de cerramientos es cortar la chapa en los perfiles necesarios. El corte por láser es ideal para producir contornos externos, orificios de montaje, ranuras, aberturas de acceso y otras características detalladas directamente a partir de dibujos de ingeniería.
En comparación con los procesos que requieren herramientas dedicadas para cada perfil, el corte por láser ofrece flexibilidad cuando los diseños cambian o cuando un proyecto incluye múltiples componentes personalizados. También puede adaptarse a formas complejas que serían difíciles de producir de manera eficiente utilizando métodos de corte más simples.
Sin embargo, un proceso de corte adecuado comienza con un diseño adecuado. Los ingenieros deben considerar la relación entre el espesor de la lámina y el tamaño de la característica, el espacio entre los orificios, las dimensiones de las ranuras estrechas y la distancia entre las aberturas y las líneas de curvatura. Las características muy espaciadas o las secciones estrechas pueden requerir una revisión adicional para evitar comprometer la pieza terminada.
La selección del material también afecta el plan de corte. Hehua procesa materiales de lámina metálica, incluido acero laminado en frío SPCC, acero galvanizado SGCC y SECC, acero inoxidable 304 y 316 y aluminio. El rango de espesor de procesamiento indicado es de 0,5 mm a 12 mm, lo que permite abordar diferentes requisitos estructurales y de materiales dentro de sus capacidades de fabricación de chapa metálica.
En el caso de los paneles de cerramiento, el objetivo no es simplemente reproducir un contorno bidimensional. Las piezas cortadas también deben proporcionar las interfaces correctas para doblar, sujetar, soldar y ensamblar final.
La selección de materiales debe reflejar las condiciones de trabajo, los requisitos estructurales y las expectativas de apariencia del equipo.
El acero laminado en frío es una opción práctica para muchos armarios industriales y carcasas protectoras. Su idoneidad para una aplicación particular depende de la resistencia requerida, el espesor de la lámina y la protección contra la corrosión. Cuando el gabinete estará expuesto a la humedad u otras condiciones corrosivas, el acero galvanizado o el acero inoxidable pueden ser más apropiados.
Los grados de acero inoxidable como 304 y 316 se utilizan cuando la resistencia a la corrosión y la durabilidad son importantes. El grado específico debe seleccionarse según el entorno y los requisitos aplicables del proyecto en lugar de asumir que todo el acero inoxidable tiene un rendimiento idéntico.
La lámina de aluminio es útil cuando reducir el peso de los componentes es una prioridad. Puede usarse para cubiertas, paneles, soportes y otras estructuras de equipos livianos, siempre que sus propiedades mecánicas satisfagan las necesidades de la aplicación.
La elección del material también influye en las operaciones posteriores. Los diferentes materiales requieren parámetros de corte, márgenes de flexión, procedimientos de soldadura y métodos de acabado adecuados. Un tratamiento superficial adecuado para un material puede no serlo para otro.
Durante la planificación del proyecto, los compradores deben especificar el grado y el espesor del material en el dibujo, junto con los requisitos de resistencia a la corrosión, apariencia de la superficie o trazabilidad. Esto le da al equipo de fabricación una base clara para revisar el diseño y seleccionar procesos compatibles.
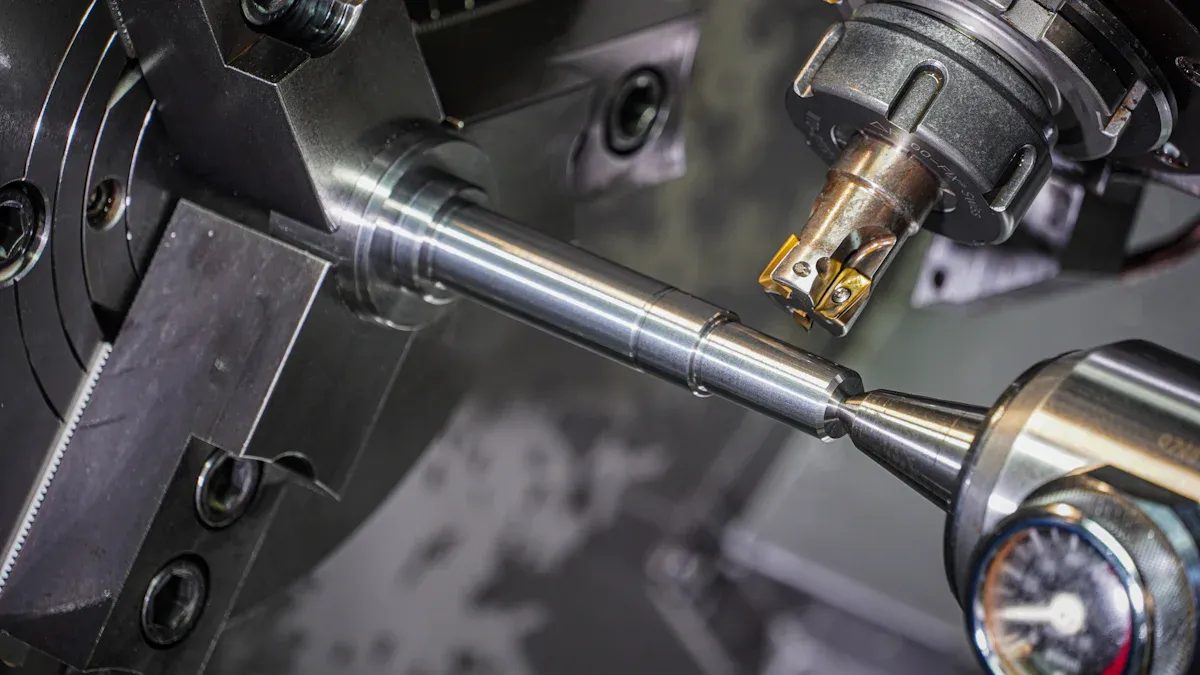
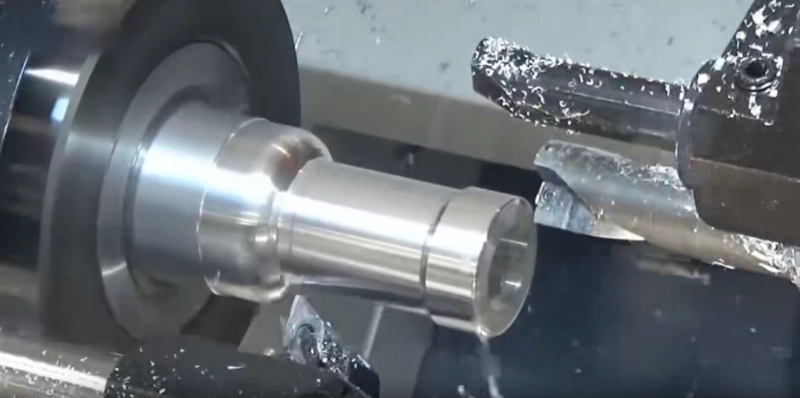
Una vez cortados los perfiles, el doblado CNC da a las láminas planas las formas tridimensionales necesarias para el recinto. Las paredes laterales, las bridas de montaje, los bordes de refuerzo y los codos de retorno pueden proporcionar soporte estructural y establecer las interfaces necesarias para el ensamblaje.
La precisión del plegado depende de varios factores, incluidas las propiedades del material, el espesor de la hoja, el radio de plegado, las herramientas y el ángulo especificado en el dibujo. La recuperación elástica puede hacer que el material regrese parcialmente a su forma original después de que se elimina la fuerza de flexión. Si no se tiene en cuenta este efecto, el ángulo acabado o las dimensiones generales pueden diferir de la geometría prevista.
Los diseñadores también deben verificar posibles interferencias entre curvaturas, agujeros y características adyacentes. Un orificio colocado demasiado cerca de una curva puede distorsionarse durante el conformado, mientras que una brida mal planificada puede obstruir un sujetador o impedir que un panel encaje contra su componente coincidente.
Por este motivo, el corte por láser y el plegado deben planificarse juntos. La ubicación de cada elemento de corte debe tener en cuenta la operación de formado posterior, y la geometría completa debe compararse con los requisitos de ensamblaje del gabinete.
Hehua ofrece servicios de doblado CNC y conformado de láminas de metal relacionados además del corte. Su tolerancia dimensional de flexión CNC declarada es de ±0,05 a ±0,1 mm, con una tolerancia de ángulo de flexión de ±0,5°, sujeta a las condiciones de procesamiento y pieza aplicables. Estas cifras proporcionan una referencia técnica para las discusiones del proyecto, mientras que los requisitos reales deben confirmarse mediante la revisión de los planos.
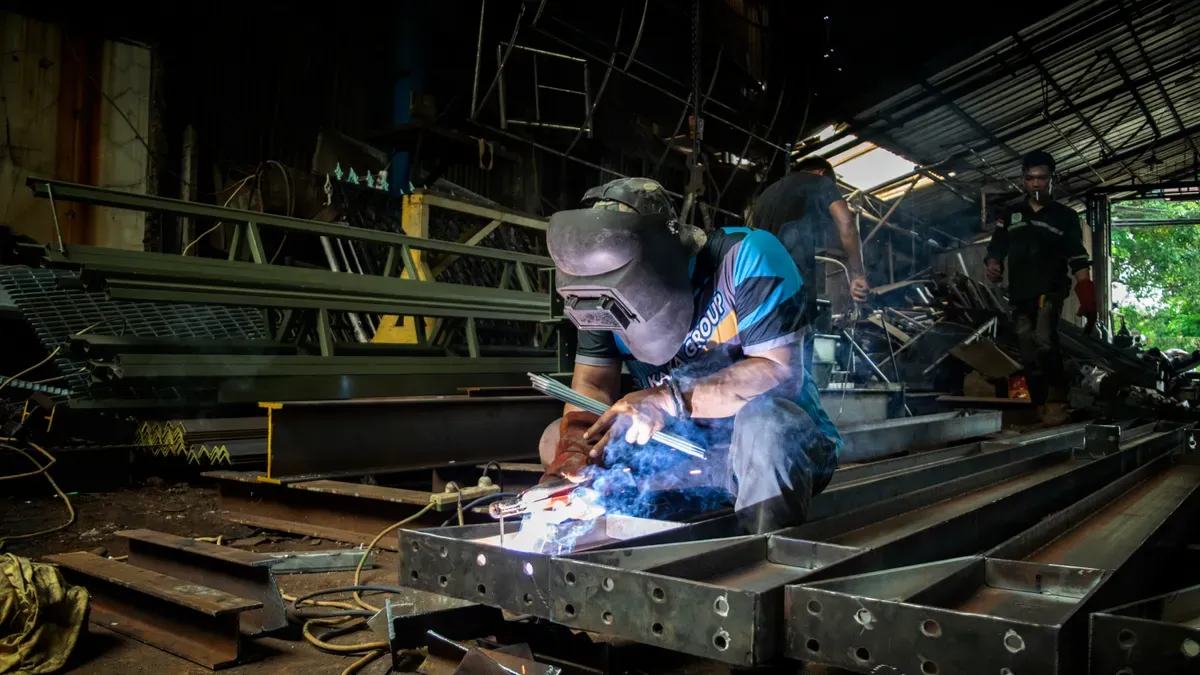
Después del conformado, los paneles del cerramiento y los componentes de soporte se unen según el diseño del producto. El método apropiado puede implicar remachado, sujetadores autoremachables, tuercas remachables, soldadura TIG, soldadura MIG o sujeción mecánica.
La elección depende de la estructura del gabinete, los requisitos de acceso, la capacidad de servicio, la apariencia y las condiciones operativas esperadas. Una cubierta removible puede necesitar puntos de fijación roscados, mientras que una carcasa estructural unida permanentemente puede requerir costuras soldadas o conexiones reforzadas.
La planificación del montaje debe tener en cuenta el orden en que se instalan los componentes. Es posible que sea necesario instalar soportes internos, placas de montaje y piezas de refuerzo antes de cerrar el gabinete. Si el acceso se restringe demasiado temprano en el proceso, los trabajadores pueden tener dificultades para colocar sujetadores o completar soldaduras de manera consistente.
La soldadura también puede introducir distorsiones relacionadas con el calor. Para ensambles con requisitos dimensionales estrictos, se deben considerar el diseño del accesorio, la secuencia de soldadura y los puntos de control de inspección antes de la producción. Es posible que sea necesario medir las interfaces críticas después de unirlas en lugar de depender únicamente de las dimensiones de los paneles cortados individuales.
La fabricación integrada facilita la coordinación de estas operaciones porque los requisitos de corte, conformado y unión pueden revisarse como partes del mismo conjunto. También proporciona una ruta más clara para abordar cambios de diseño cuando los resultados del prototipo revelan un problema de ajuste o acceso.
El acabado de la superficie afecta tanto la apariencia como el rendimiento del gabinete de un equipo. Dependiendo del material y la aplicación, las opciones pueden incluir recubrimiento en polvo, pintura líquida, cepillado, pulido, anodizado, galvanizado, pasivación u otros tratamientos adecuados.
El acabado debe seleccionarse de acuerdo con el entorno operativo y la apariencia requerida. Los cerramientos exteriores pueden necesitar protección adicional contra la corrosión, mientras que los paneles expuestos pueden requerir color, textura o dirección de veta cepillada consistentes. Los componentes de aluminio destinados al anodizado necesitan un material compatible y un proceso de preparación de la superficie.
Antes del acabado, se deben revisar los bordes cortados y las superficies formadas para detectar rebabas, rayones, deformaciones y otros defectos que puedan afectar el resultado final. También pueden ser necesarias comprobaciones dimensionales antes del recubrimiento, especialmente cuando los orificios, las interfaces de los sujetadores o los componentes ajustados deben permanecer funcionales después del tratamiento.
La inspección final debe verificar que el gabinete ensamblado cumpla con los planos aprobados y los requisitos de calidad. Las comprobaciones típicas incluyen dimensiones generales, posiciones de los orificios de montaje, geometría de curvatura, condición de las juntas, apariencia de la superficie y ajuste del ensamblaje. Para proyectos con requisitos de documentación específicos, los informes dimensionales y los registros de inspección de apariencia pueden respaldar la aceptación del cliente.
Hehua sigue un sistema de gestión de calidad certificado ISO 9001 y también posee la certificación del sistema de calidad automotriz IATF 16949 y la certificación EN 15085 para soldadura de componentes y vehículos ferroviarios. Sus procesos de calidad incluyen inspección del primer artículo, verificaciones durante el proceso e inspección dimensional de características clave. Se pueden discutir pruebas adicionales cuando lo requiera la aplicación.
Crear un prototipo antes de lanzar un gabinete personalizado a producción completa ayuda a confirmar si el diseño funciona según lo previsto. Los ingenieros pueden inspeccionar el ajuste entre paneles, verificar los puntos de montaje, evaluar el acceso para instalación y mantenimiento e identificar posibles interferencias entre componentes.
Cuando se encuentra un problema, el dibujo se puede revisar antes de que el mismo problema afecte a un lote más grande. La evaluación del prototipo también puede ayudar a determinar si el material seleccionado, la geometría de curvatura, el método de unión y el acabado de la superficie son adecuados para la aplicación prevista.
Hehua apoya proyectos desde el desarrollo de prototipos y la producción de prueba en lotes pequeños hasta la producción en masa. La empresa opera una planta de fabricación de más de 17.800 metros cuadrados y cuenta con más de 160 empleados. Su equipo técnico respalda la revisión de planos y la coordinación de fabricación, mientras que su sistema de gestión de producción ayuda a coordinar la información de proyectos, compras, inventario y producción.
Para una revisión técnica inicial, los compradores deben proporcionar los últimos dibujos 2D y, cuando estén disponibles, archivos CAD 3D en formatos como STEP o IGES. La presentación debe identificar el material, el espesor, las dimensiones críticas, el acabado de la superficie, los requisitos de unión y la cantidad de producción esperada. Si el gabinete debe adaptarse al equipo existente, también son útiles las dimensiones de referencia y la información de los componentes coincidentes.
Estos detalles permiten al equipo de fabricación evaluar el diseño propuesto, identificar posibles problemas de producción y determinar la secuencia de proceso adecuada antes de comenzar el trabajo.
El éxito de un recinto para equipos depende de algo más que la calidad de los paneles cortados. La selección de materiales, la precisión del perfil, el doblado, la unión, el acabado y la inspección final deben trabajar juntos para producir un componente que se ajuste al equipo y realice su función prevista.
Al planificar estas etapas como un proceso coordinado, los fabricantes OEM pueden abordar los riesgos de diseño antes, mejorar la consistencia del ensamblaje y establecer requisitos de calidad más claros para pedidos repetidos. El corte por láser proporciona la geometría inicial, mientras que las operaciones de fabricación posteriores determinan qué tan bien las piezas individuales se convierten en un recinto completo.
Hehua Machinery Technology (Kunshan) Co., Ltd. ofrece fabricación integrada de chapa metálica para gabinetes, chasis, carcasas protectoras, soportes y otros componentes metálicos industriales de equipos personalizados. Con capacidades que cubren corte, conformado, unión, acabado e inspección, la empresa apoya a los clientes desde la revisión inicial del diseño hasta la validación de prototipos y la fabricación por lotes.
Para su próximo proyecto de gabinete, prepare los planos de ingeniería y las especificaciones de materiales con anticipación, identifique las dimensiones que son críticas para el ensamblaje y revise la secuencia de fabricación completa antes de la producción. Este enfoque ayuda a garantizar que el gabinete terminado cumpla tanto con los requisitos de diseño como con las demandas prácticas del equipo en el que se instalará.

 DIRECCIÓNNo. 66 Xingpu Road, ciudad de Lujia, ciudad de Kunshan, edificios de fábrica 3 y 4
 es
 English
 繁体中文
 Italian
 Spanish
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Estonian
 Arabic
 Indonesian


 Mensaje